
 Hjem / Nyheter / Bransjenyheter / Maskinlaget sandwichpanel: Hva enhver kjøper bør vite før du bestiller

2026-08-25
Et maskinlaget sandwichpanel er et sammensatt byggemateriale produsert på en automatisert produksjonslinje, der to flate metallbelegg (vanligvis stål eller aluminium) er bundet til en lett isolerende kjerne i en enkelt kontinuerlig prosess. I motsetning til håndlagte eller manuelt sammensatte paneler, mates, skummes eller lamineres hvert lag, kuttes og herdes av maskiner, og det er grunnen til at det ferdige panelet har en så jevn tykkelse, flathet og bindestyrke fra første meter til siste. Denne konsistensen er hovedårsaken til at maskinlagde sandwichpaneler har blitt standardvalget for lager, kjølerom, verksteder og prefabrikkerte bygninger.
Begrepet "sandwich" beskriver ganske enkelt strukturen: et kjernemateriale klemt mellom to ytre skall, omtrent som fyllet mellom to brødskiver. Det som endres fra prosjekt til prosjekt er kjernematerialet, paneltykkelsen og profilen til stålbelegget, som alle påvirker isolasjonsytelsen, brannklassifiseringen og bæreevnen.
Å forstå produksjonslinjen hjelper til med å forklare hvorfor maskinlagde paneler overgår manuelt produserte paneler på nesten alle målbare måter. Prosessen følger vanligvis disse stadiene:
Fordi hele linjen kjører med en fast hastighet med sensorer som overvåker temperatur og trykk, er defekter som svak binding, ujevn kjernefordeling eller vridning langt mindre vanlig enn med paneler satt sammen for hånd.
Kjernematerialet bestemmer hvordan panelet yter når det gjelder isolasjon, brannmotstand, vekt og kostnad. Nedenfor er en rask sammenligning av de vanligste kjernene som brukes i maskinlaget sandwichpanel produksjon.
| Kjernetype | Isolasjonsverdi | Brannmotstand | Typisk bruk |
| EPS (ekspandert polystyren) | Moderat | Lavt | Lager, verksteder |
| PU / PIR (polyuretan) | Høy | Moderat to High (PIR) | Kjølelagring, kjøling |
| Steinull | Moderat | Veldig høy | Brannklassifiserte vegger, industrianlegg |
| Glassull | Moderat | Høy | Lydfølsomme bygninger |
For de fleste generelle konstruksjoner gir maskinlagde sandwichpaneler med EPS-kjerne den beste balansen mellom pris og ytelse, mens PU/PIR-paneler foretrekkes når streng temperaturkontroll er nødvendig, for eksempel i kjølekjedelogistikk.
Å velge et maskinlaget sandwichpanel fremfor et manuelt produsert alternativ gir flere praktiske fordeler som direkte påvirker levetiden og ytelsen til en bygning.
Automatisert pressing sikrer at limet eller skummet binder seg jevnt over hele paneloverflaten, noe som reduserer risikoen for delaminering år etterpå.
Automatisk skjæring holder lengden, bredden og tykkelsen innenfor stramme toleranser, noe som gjør installasjonen på stedet raskere fordi panelene står riktig på linje uten ekstra trimming.
En enkelt produksjonslinje kan produsere hundrevis av meter panel per dag, noe som holder enhetskostnadene lavere og forkorter ledetiden for store prosjekter.
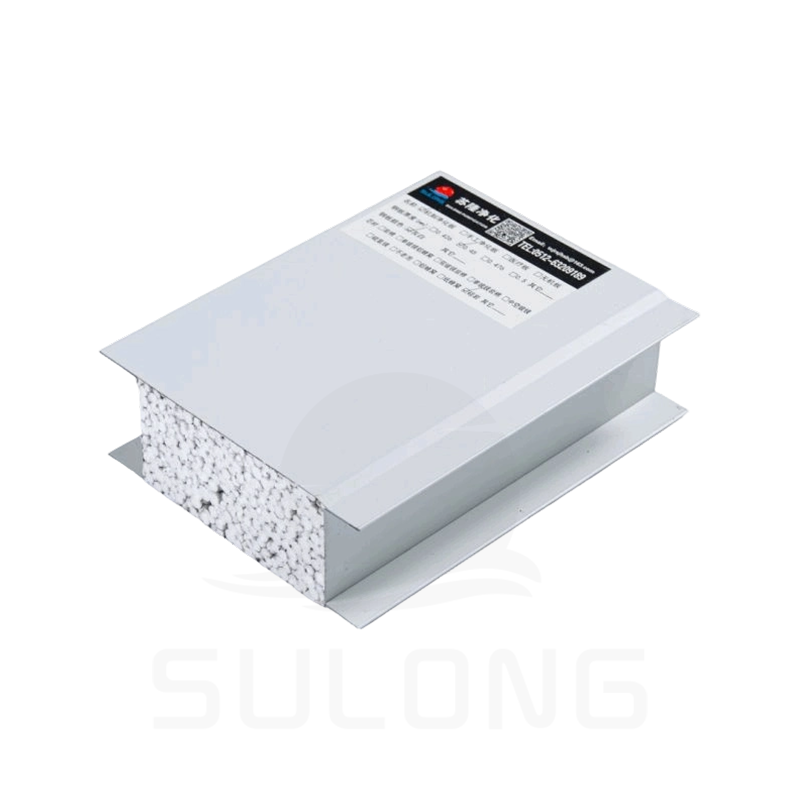
Maskinlagde sandwichpaneler dukker opp langt flere steder enn de fleste forventer, hovedsakelig fordi de kombinerer strukturell styrke med innebygd isolasjon i et enkelt lettvektsprodukt.
Å velge feil panelspesifikasjon er en av de vanligste og mest kostbare feilene i prefabrikkerte konstruksjoner. Tykkelse bør tilpasses bygningens klima og tiltenkte bruk, ikke bare velges ut fra laveste kvadratmeterpris.
Som en generell retningslinje er 50 mm paneler egnet for mildt klima og ikke-temperaturfølsom lagring, 75-100 mm paneler fungerer godt for standard kjølerom, og alt over 100 mm er vanligvis reservert for dypfrysingsanlegg eller ekstreme klimasoner. Det hjelper også å sjekke panelets brannklassifiseringskrav med lokale byggeforskrifter før du fullfører en bestilling, siden noen regioner krever steinull eller PIR-kjerner for kommersielle strukturer uavhengig av budsjettpreferanser.
Selv et godt produsert panel vil underprestere hvis det er dårlig installert. Noen få praktiske vaner gjør en merkbar forskjell i langsiktig holdbarhet.
Prisen på et maskinlaget sandwichpanel påvirkes av mer enn bare kvadratmeterprisen som oppgis av en leverandør. Ståltykkelse og beleggtype (galvanisert versus fargebelagt) påvirker både kostnad og korrosjonsbestandighet. Kjernemateriale er vanligvis den største kostnadsdriveren, med PIR og steinull som koster mer enn standard EPS. Panelbredde og profiltype kan også påvirke prisen litt, siden bredere paneler reduserer antall skjøter som trengs, men krever mer nøyaktige produksjonstoleranser. Til slutt betyr fraktavstand mer enn folk forventer, siden sandwichpaneler er store og lette, noe som betyr at fraktkostnaden per panel kan konkurrere med selve materialkostnaden på langdistansebestillinger.
Maskinlagde sandwichpaneler krever relativt lite vedlikehold, men noen få problemer er verdt å overvåke over bygningens levetid. Se etter rust som starter ved kuttekanter eller skruegjennomføringer, siden dette er de vanligste feilpunktene. Inspiser fugemasse med jevne mellomrom for sprekker, spesielt i bygninger som er utsatt for store temperatursvingninger. Hvis et panel viser tegn til utbuling eller en hul lyd når det bankes, indikerer dette ofte kjernedelaminering, som bør tas tak i før den sprer seg. Rutinemessige visuelle inspeksjoner en eller to ganger i året er vanligvis nok til å fange opp problemer tidlig og holde en sandwichpanelstruktur i god ytelse i flere tiår.

Følg oss:
 Call us :
 Mail us to:


